Ang extruded aluminum ay isa sa mga materyales na tahimik na pinagsasama-sama ang modernong buhay. Binubuo nito ang mga frame ng bintana sa paligid ng ating mga tahanan, ang mga mounting rail sa likod ng mga solar panel, ang magaan na bahagi sa loob ng mga de-koryenteng sasakyan, at ang malinis na balangkas ng mga automated na linya ng produksyon. Sa Huilv, gumagawa kami ng architectural, photovoltaic, at industrial na aluminum profile araw-araw, at ang pangunahing kwento kung paano ginawa ang extruded aluminum ay parehong praktikal at kaakit-akit.
Sa madaling salita, ang pagpilit ay isang proseso ng paghubog. Ang isang pinainit na aluminum billet ay itinutulak sa isang bakal na die na may maingat na hiwa ng pagbubukas. Ang die ay nagbibigay sa metal ng cross-sectional na hugis nito, katulad ng pagpiga ng kuwarta sa pamamagitan ng hugis na nozzle. Ang natitirang bahagi ng proseso ay tungkol sa pagkontrol sa temperatura, presyon, bilis, paglamig, at paggamot sa init upang ang panghuling profile ay tuwid, malakas, at tumpak sa sukat.
Ang extruded aluminum ay isang tuluy-tuloy na haba ng aluminum na ipinipilit sa pamamagitan ng die opening upang lumikha ng isang nakapirming cross-sectional na profile. Ang profile na iyon ay maaaring isang simpleng solid bar, isang semi-hollow na hugis, o isang kumplikadong hollow tube na may panloob na mga tadyang. Kasama sa mga karaniwang extrusion alloy ang 6063, 6061, at 6005A. Sa kanila, 6063-T5 aluminyo ay malawakang ginagamit para sa mga profile ng arkitektura at pangkalahatang layunin dahil nag-aalok ito ng mahusay na balanse ng kakayahang mabuo, paglaban sa kaagnasan, at pagtatapos sa ibabaw.
Ang mamatay ay ang puso ng proseso. Ito ay karaniwang gawa sa H13 tool steel at machined na may eksaktong hugis ng profile. Para sa mga guwang na profile, ang die ay maaaring may kasamang mandrel o isang porthole na disenyo na nagpapahintulot sa metal na dumaloy sa paligid ng core at pagkatapos ay magwelding pabalik sa ilalim ng presyon. Ang kalidad ng die, ang heat treatment nito, at ang pagpapanatili nito ay lahat ay nakakaapekto sa kalidad ng ibabaw at dimensional consistency ng natapos na extrusion.
Ang bawat magandang pagpilit ay nagsisimula bago ang pindutin. Ang hilaw na materyal ay isang aluminum billet, na isang cast log ng isang partikular na haluang metal. Ang haluang metal ay pinili para sa pangwakas na aplikasyon. Maaaring kailanganin ng window profile ang mahusay na surface finish at weather resistance, habang ang isang tray ng baterya o crash box ay maaaring mangailangan ng mas mataas na lakas at pagsipsip ng enerhiya. Ang billet ay pinutol sa tamang haba, siniyasat para sa mga depekto sa ibabaw, at kung minsan ay homogenized upang mapabuti ang panloob na istraktura at pag-uugali ng extrusion.
Mahalaga ang kalinisan. Kung ang billet ay nagdadala ng kontaminasyon, mga oxide, o kahalumigmigan, ang mga problemang iyon ay maaaring lumitaw sa ibang pagkakataon bilang mga paltos, guhitan, o mahinang bahagi. Tinatrato ng mga karanasang extruder ang paghahanda ng billet bilang unang checkpoint ng kalidad, hindi bilang isang nakagawiang hakbang.
Ang billet ay pinainit sa isang induction furnace o isang gas-fired furnace sa isang temperatura na ginagawang sapat na malambot ang aluminyo upang dumaloy ngunit hindi masyadong mainit na ito ay natutunaw o nasira. Para sa maraming 6xxx alloys, ang temperatura ng billet ay karaniwang nasa hanay na 450 hanggang 500 degrees Celsius. Ang eksaktong hanay ay depende sa haluang metal, ang hugis ng profile, at ang pag-setup ng pindutin.
Ang mamatay ay pinainit din. Ang malamig na die ay magpapalamig sa aluminyo sa sandaling magkadikit, na ginagawang hindi pantay ang daloy ng metal at pinapataas ang panganib ng mga depekto sa ibabaw o pagkasira ng kamatayan. Ang preheating ay tumutulong sa metal na gumalaw nang maayos sa mga lugar ng tindig at sumusuporta sa isang matatag na bilis ng pagpilit.
Kapag naabot na ng billet ang tamang temperatura, ilalagay ito sa lalagyan ng extrusion. Ang isang hydraulic ram ay naglalagay ng presyon sa pamamagitan ng isang dummy block, na itinutulak ang aluminyo laban sa die. Ang metal ay pinipilit sa pamamagitan ng pagbubukas ng die at lumalabas bilang isang tuluy-tuloy na profile. Ang kapasidad ng pagpindot ay maaaring mula sa ilang daang tonelada hanggang ilang libong tonelada, depende sa laki at pagiging kumplikado ng profile.
Ang mga solid na profile ay medyo prangka, ngunit ang mga guwang na profile ay nangangailangan ng mas advanced na mga disenyo ng die. Sa isang porthole die, ang metal ay nahahati sa ilang mga stream, dumadaloy sa paligid ng mandrel, at pagkatapos ay muling sumasali sa isang welding chamber bago lumabas sa die. Kung ang temperatura, presyon, at bilis ay hindi balanse, ang weld seams ay maaaring hindi sapat na malakas o maaaring makita pagkatapos ng anodizing. Ito ang dahilan kung bakit madalas na inilarawan ang extrusion bilang parehong mekanikal na proseso at metalurhiko.
Habang umaalis ang profile sa die, mainit at malambot pa rin ito. Magsisimula kaagad ang paglamig. Ang ilang mga haluang metal ay pinalamig sa hangin, habang ang iba ay nangangailangan ng ambon ng tubig o spray quench. Para sa heat-treatable alloys, ang bilis ng paglamig ay kritikal dahil nakakaimpluwensya ito sa microstructure at, kalaunan, sa mga mekanikal na katangian. Ang yugtong ito ay tinatawag minsan na press quenching kapag ang paglamig ay tapos na mismo sa press exit.
Kung masyadong mabagal ang paglamig, maaaring hindi maabot ng haluang metal ang buong potensyal na lakas nito. Kung ito ay masyadong mabilis o hindi pantay, ang profile ay maaaring baluktot, pumutok, o bumuo ng hindi kanais-nais na mga panloob na stress. Ang layunin ay kinokontrol na paglamig na nagpapanatili ng hugis habang inihahanda ang metal para sa pagtanda.
Pagkatapos ng paglamig, ang pagpilit ay hinila o bahagyang nakaunat. Ang pag-stretch ay maaaring mukhang simple, ngunit ito ay isang mahalagang hakbang sa pagwawasto. Nakakatulong itong ituwid ang profile, mapawi ang panloob na stress, at mapabuti ang dimensional na katatagan. Ang halaga ng kahabaan ay kadalasang maliit, kadalasan ay humigit-kumulang isa hanggang tatlong porsyento, ngunit dapat itong iakma para sa haluang metal at hugis ng profile.
Ang nakaunat na profile ay pinutol sa magaspang na haba. Maaaring gupitin ito ng lagari sa mga mapapamahalaang seksyon para sa karagdagang pagpoproseso, tulad ng pagtanda, pagtatapos, pagmachining, o pagpupulong. Sa puntong ito, ang profile ay may pangunahing hugis nito, ngunit hindi pa nito naabot ang huling init ng ulo o kondisyon sa ibabaw.
Para sa maraming mga extruded na produkto ng aluminyo, ang susunod na yugto ay artipisyal na pagtanda. Ang mga profile ay inilalagay sa isang aging oven at gaganapin sa isang kinokontrol na temperatura para sa isang tiyak na oras. Ang isang karaniwang cycle para sa ilang partikular na 6xxx alloy ay maaaring nasa paligid ng 350 degrees Fahrenheit sa loob ng 10 hanggang 12 oras, bagama't ang mga eksaktong parameter ay nakadepende sa haluang metal at ninanais na init ng ulo.
Sa panahon ng pagtanda, ang mga pagbabago sa metalurhiko ay nagaganap sa loob ng aluminyo. Ang mga elemento ng alloying ay bumubuo ng mga pinong precipitate na nagpapalakas sa metal nang hindi sinisira ang ductility nito. Ito ay kung paano naabot ng materyal ang mga temper tulad ng T5 o T6. Ang pagkakaiba sa pagitan ng malambot na profile at ng malakas, matibay ay kadalasang nauuwi sa maingat na kinokontrol na ikot ng oven na ito.
Kapag ang profile ay may tamang init ng ulo, maaari itong tapusin at gawa-gawa. Kasama sa mga karaniwang pagtatapos ang anodizing, powder coating, painting, at mechanical brushing. Ang anodizing ay lumilikha ng protective oxide layer at maaaring magdagdag ng kulay o metal na hitsura. Ang powder coating ay nagbibigay ng matibay, lumalaban sa panahon na ibabaw para sa arkitektura at panlabas na mga aplikasyon.
Ang paggawa ay maaaring may kasamang pagputol hanggang sa huling haba, CNC machining, drilling, bending, milling, tapping, at assembly. Ang ilang mga profile ay nagiging ready-to-install na window at door system. Ang iba ay nagiging solar panel frames, automotive component, o industrial machine frames. Ang proseso ng pagpilit ay lumilikha ng hugis, ngunit ang pagtatapos at katha ay ginagawa itong isang magagamit na produkto.
Ang kontrol sa kalidad ay hindi lamang nangyayari sa dulo. Tumatakbo ito sa buong daloy ng trabaho. Sinusuri ang billet para sa haluang metal at kondisyon sa ibabaw. Sinusubaybayan ang mga temperatura ng hurno at mga bilis ng extrusion. Ang profile ay siniyasat para sa mga sukat, straightness, twist, mga depekto sa ibabaw, at kapal ng pader. Pagkatapos ng pagtanda, ang mga sample ay maaaring masuri para sa tigas at mekanikal na mga katangian. Sa wakas, ang natapos na profile ay muling sinusuri bago ang pag-iimpake o pagpupulong.
Mahalaga rin ang traceability. Kung magtatanong ang isang customer sa ibang pagkakataon tungkol sa isang batch, dapat na maikonekta ng isang may karanasang manufacturer ang natapos na profile pabalik sa billet lot, ang extrusion run, at ang heat treatment cycle. Ang disiplinang iyon ang naghihiwalay sa pare-parehong produksyon mula sa paminsan-minsang magagandang resulta.
| entablado | Pangunahing Aksyon | Bakit Ito Mahalaga |
|---|---|---|
| Paghahanda ng billet | Piliin ang haluang metal, gupitin, siyasatin, at linisin ang billet | Pinipigilan ang kontaminasyon at sinusuportahan ang pare-parehong daloy ng metal |
| Pag-init | Painitin ang billet at mamatay sa tamang temperatura | Ginagawang sapat na malambot ang aluminyo upang ma-extrude nang hindi natutunaw |
| Extrusion | Itulak ang billet sa pamamagitan ng die sa ilalim ng mataas na presyon | Lumilikha ng cross-sectional na hugis ng profile |
| Paglamig at pagsusubo | Kontrolin ang paglamig habang umaalis ang profile sa die | Nakakaapekto sa microstructure, lakas, at pagbaluktot |
| Pag-unat at paggupit | Ituwid, alisin ang stress, at gupitin sa haba | Nagpapabuti ng tuwid at dimensional na katatagan |
| Pagtanda | Mga profile ng init sa isang aging oven | Bumubuo ng T5, T6, o iba pang kinakailangang tempers |
| Pagtatapos at katha | Anodize, amerikana, makina, yumuko, at tipunin | Ginagawang tapos na, magagamit na produkto ang profile |
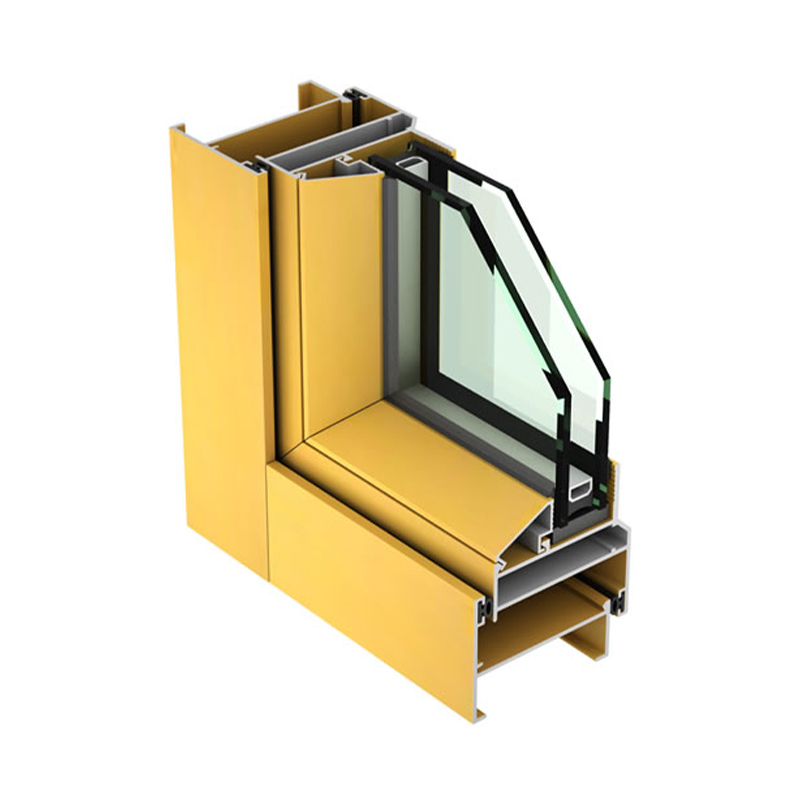
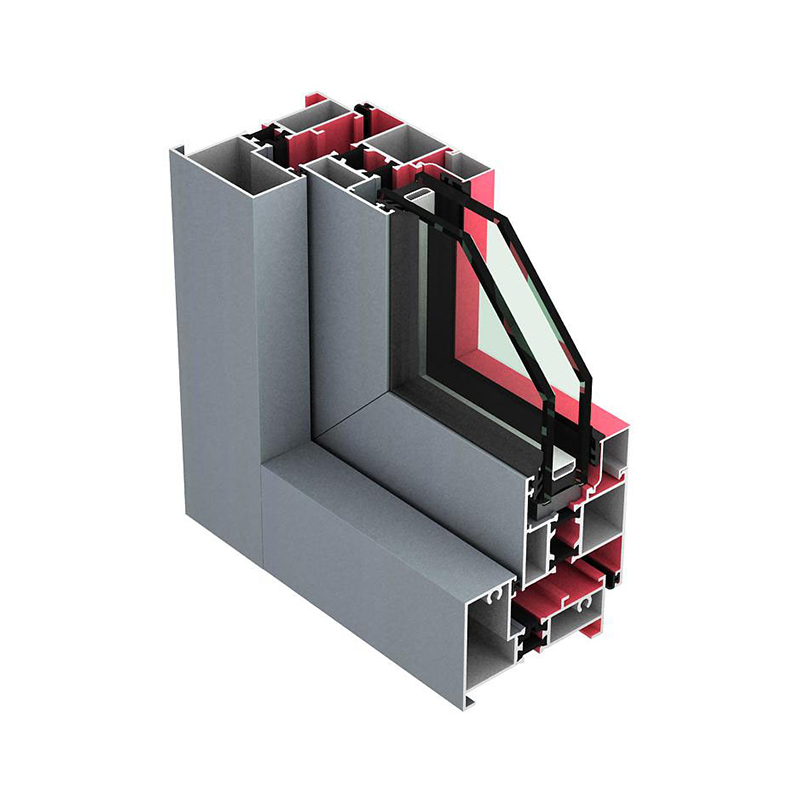
Ang mga profile ng arkitektura ay kabilang sa mga pinaka-pamilyar na extruded na produkto ng aluminyo. Nagiging window frame, door frame, curtain wall system, sunshades, balcony railings, at louver system ang mga ito. Ang mga profile na ito ay nangangailangan ng makinis na ibabaw, tumpak na sukat, at maaasahang paglaban sa panahon. Mga produkto tulad ng non-thermal casement window na mga profile ipakita kung paano sinusuportahan ng extrusion ang parehong function at hitsura sa mga gusali.
Sa industriya ng photovoltaic, ang extruded aluminum ay ginagamit para sa mga solar panel frame at mounting bracket. Ang mga profile na ito ay dapat hawakan ang panlabas na pagkakalantad, pagkarga ng hangin, at mga pagbabago sa temperatura habang pinapanatiling ligtas ang mga solar module sa loob ng maraming taon. Ang isang mahusay na disenyo na frame ay magaan, malakas, at lumalaban sa kaagnasan.
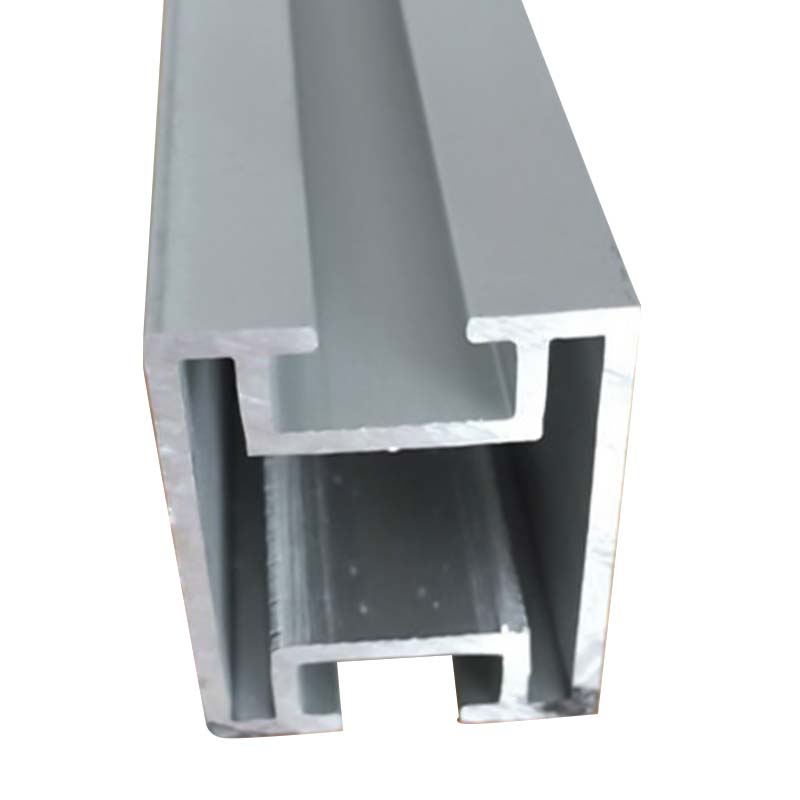 Mga Profile ng Aluminum Solar Panel Frame para sa Mga Photovoltaic Module Magaan, lumalaban sa kaagnasan na mga profile ng aluminyo para sa mga frame ng solar panel at mga mounting bracket, na angkop sa mga panlabas na photovoltaic installation na nangangailangan ng pangmatagalang proteksyon ng module. Tingnan ang Produkto →
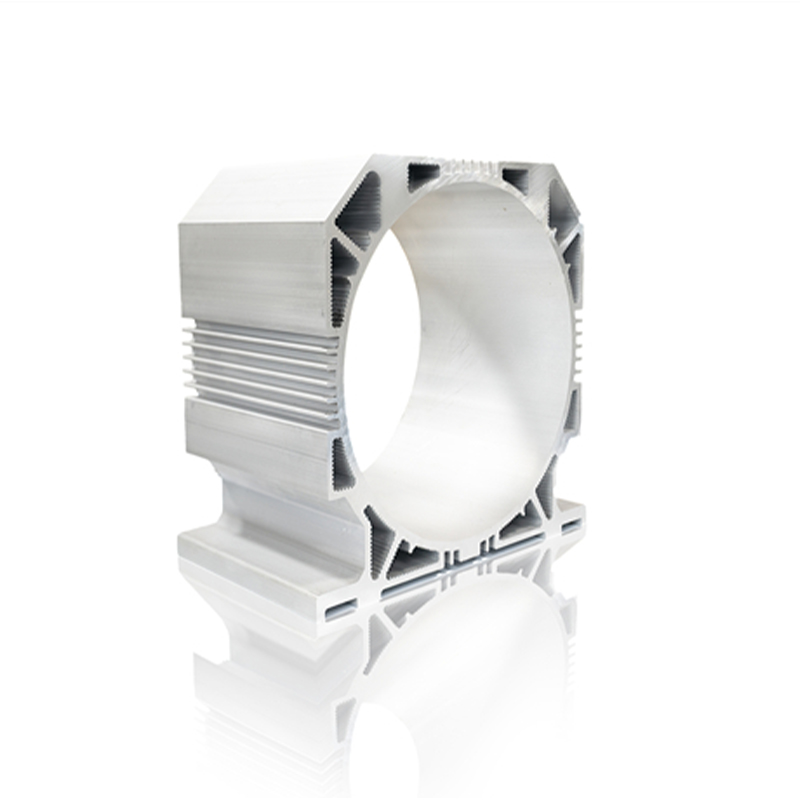
Ang automotive lightweighting ay isa pang mahalagang lugar. Nakakatulong ang extruded aluminum na bawasan ang bigat ng sasakyan habang pinapanatili ang performance ng crash at integridad ng istruktura. Maaaring gamitin ang mga profile para sa mga crash box, tray ng baterya, bumper beam, sill beam, motor housing, at iba pang bahagi. Ang mga bahaging ito ay madalas na nangangailangan ng mahigpit na pagpapaubaya, mga espesyal na haluang metal, at malalim na pagproseso tulad ng CNC machining at friction stir welding.
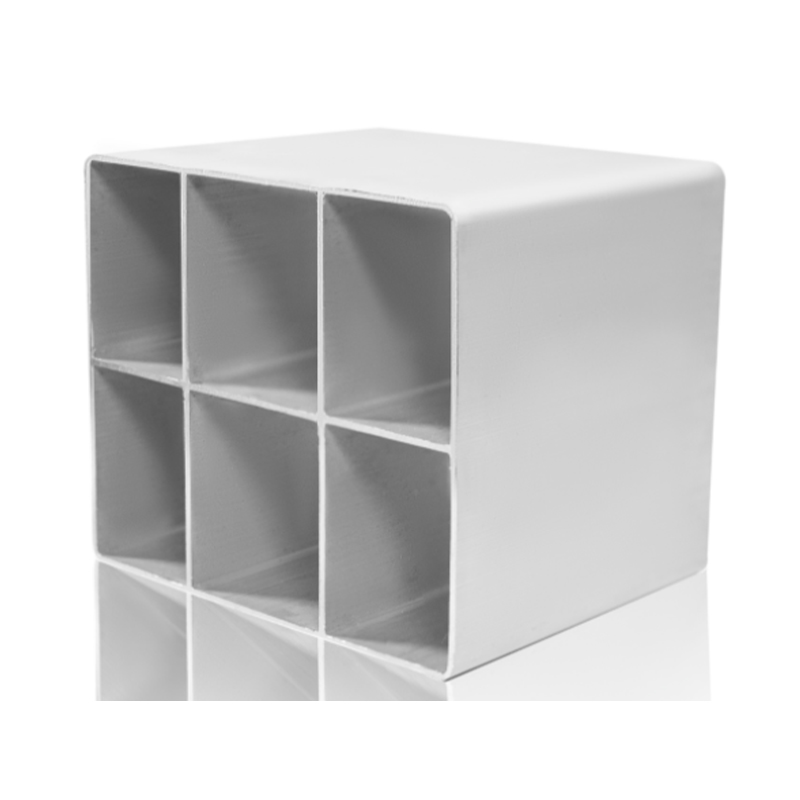 Automotive Crash Box Aluminum Profile para sa Impact Energy Absorption Mga magaan na extruded na aluminum profile para sa mga automotive crash box, na nakaposisyon sa loob ng lightweighting ng sasakyan upang makatulong na sumipsip ng impact energy at suportahan ang kaligtasan. Tingnan ang Produkto →
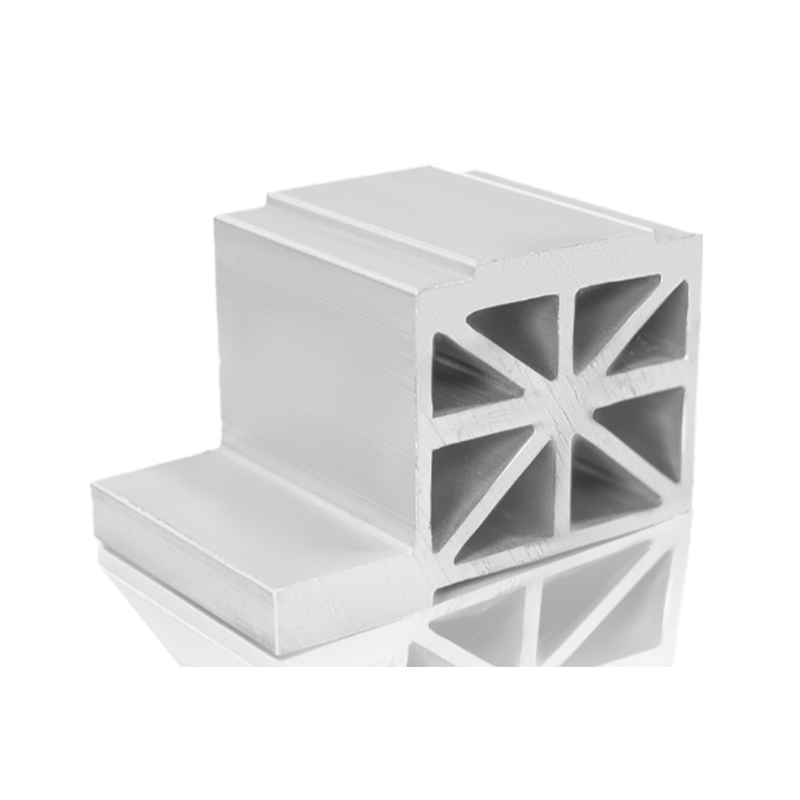 Baterya Tray Aluminum Profile para sa Bagong Enerhiya Sasakyan High-strength, magaan na aluminum extrusion profile para sa mga bagong energy vehicle battery tray, na nag-aalok ng heat dissipation at structural support sa mga system ng baterya. Tingnan ang Produkto →
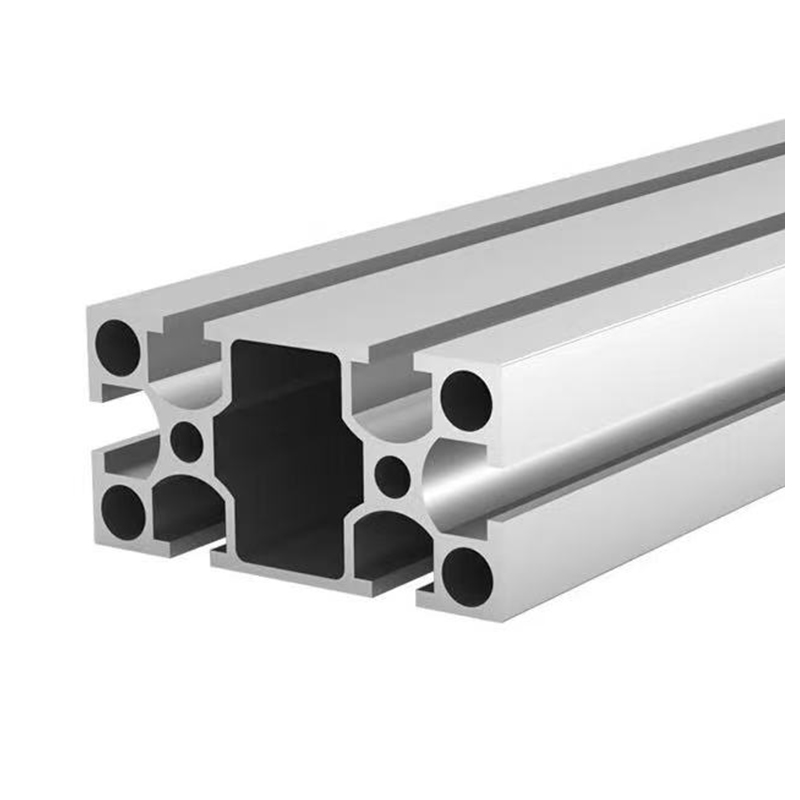
Sinasaklaw din ng Industrial extrusion ang malawak na hanay. Umaasa lahat sa mga aluminum profile ang mga assembly line frame, machine guard, workstation, medical device frame, at automation dahil ang mga ito ay modular, madaling i-assemble, at lumalaban sa corrosion. Para sa mga application na ito, ang dimensional consistency at malinis na ibabaw ay kadalasang kasinghalaga ng raw strength.
Nag-aalok ang extruded aluminum ng hindi pangkaraniwang kumbinasyon ng mga katangian. Ito ay magaan ngunit sapat na malakas para sa mga structural application. Lumalaban ito sa kaagnasan dahil nabubuo ang natural na layer ng oxide sa ibabaw nito. Ito ay nagsasagawa ng init at kuryente nang maayos, na ginagawang kapaki-pakinabang para sa mga heat sink at electrical enclosure. Maaari itong i-recycle nang paulit-ulit nang hindi nawawala ang mga pangunahing katangian nito. Pinakamahalaga, maaari itong mabuo sa mga kumplikadong cross-section na magiging mahirap o magastos na gawin sa pamamagitan ng pag-machining o welding lamang.
Ang kalayaan sa disenyo na iyon ang dahilan kung bakit patuloy na bumabalik ang mga inhinyero sa pagpilit. Ang isang solong die ay maaaring makabuo ng libu-libong magkakaparehong profile na may pinagsamang mga ribs, channel, screw port, at snap-fit na mga feature. Ang proseso ay mahusay sa sukat, ngunit sapat na kakayahang umangkop para sa mga custom na proyekto, maikling produksyon na tumatakbo, at patuloy na pagpapahusay ng produkto.
Ang pag-alam kung paano ginawa ang extruded aluminum ay kapaki-pakinabang, ngunit ang pagpili ng tamang kasosyo sa pagmamanupaktura ay mahalaga din. Naiintindihan ng isang maaasahang extruder ang pagpili ng haluang metal, disenyo ng die, kontrol sa pagpindot, paglamig, pagtanda, pagtatapos, at inspeksyon ng kalidad. Nakakatulong ang kaalamang iyon na maiwasan ang mga magastos na pagkaantala at tinitiyak na gumaganap ang panghuling profile gaya ng inaasahan sa aplikasyon nito.
Sa Huilv, gumagawa kami ng mga aluminum profile para sa arkitektura, photovoltaics, automotive lightweighting, at pang-industriyang kagamitan. Sinasaklaw ng aming karanasan ang buong paglalakbay mula billet hanggang sa natapos na profile, kabilang ang malalim na pagproseso at pagpupulong. Naniniwala kami na ang mahusay na pagpilit ay hindi lamang tungkol sa pagtulak ng metal sa isang die. Ito ay tungkol sa pagkontrol sa bawat variable at pagbibigay-pansin sa kung ano talaga ang kailangan ng customer.
Ang proseso ng extruded na aluminyo ay nagsisimula sa isang pinainit na billet at isang tiyak na machined die, ngunit ito ay nakasalalay sa dose-dosenang maliliit na desisyon sa daan. Ang temperatura, presyon, bilis, paglamig, pag-uunat, pagtanda, at pagtatapos ang lahat ng bumubuo sa huling resulta. Kapag ang mga hakbang na ito ay pinangangasiwaan nang may pag-iingat, ang extruded na aluminyo ay nagiging isa sa pinaka maraming nalalaman at maaasahang materyales sa modernong pagmamanupaktura.
Gumagawa ka man ng isang window system, isang solar mounting solution, isang automotive component, o isang industrial frame, ang pag-unawa sa proseso ay nakakatulong sa iyong magtanong ng mas mahusay na mga katanungan at gumawa ng mas mahusay na mga pagpipilian. At kung gusto mong makita kung paano magkakasama ang lahat, ang koponan sa Huilv ay laging natutuwa na makipag-usap sa aluminyo.
 +86-19156366875
 1016, Baocheng Road, Economic and Technological Development Zone, Xuancheng City, Anhui Province, China
Copyright © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan
Mga Tagagawa ng Aluminum Profile