
Hinihila ka ng iyong team ng fabrication papunta sa inspection bench. Ang bagong 6063-T5 casement profile ay dumating sa iniutos na haba, ngunit ang dalawa ay nagpapakita ng nakikitang bow kapag inilatag nang patag, at ang ikatlong bahagi ay hindi nakapila nang malinis sa sulok ng miter. Iginiit ng extrusion supplier na ang batch ay umaayon sa Aluminum Association standard tolerances. Ito ba ay isang makatwirang paghahabol? Ang sagot ay depende sa kung aling tolerance table ang nalalapat, kung paano ang profile ay sinusukat, at kung ang iyong drawing ay nagpapalagay ng mga pamantayan o katumpakan na mga halaga. Tinutukoy ng mga standard tolerance ng Aluminum Association ang mga limitasyon ng dimensional para sa mga extruded na profile, ngunit isa silang praktikal na baseline, hindi isang pangako na magiging magkapareho ang bawat metro ng isang run. Ipinapaliwanag ng gabay na ito kung ano talaga ang saklaw ng mga pagpapaubaya na iyon at kung ano ang dapat mong suriin bago ilagay ang iyong susunod na order ng extrusion.
Ang mga standard tolerance ng Aluminum Association ay tinukoy sa ANSI H35.2, ang American National Standard para sa mga dimensional tolerance ng mga produktong aluminum mill. Ang sumusuportang sanggunian ay Aluminum Standards and Data (ASD), na inilathala ng Aluminum Association. Para sa extruded wire, rod, bar at mga profile, ang Seksyon 11 ng ASD ay naglalaman ng mga talahanayan ng tolerance na pinakamadalas na sini-quote ng mga extruder at mamimili.
Ang isang pangungusap sa itaas ng mga talahanayang ito ay nararapat na bigyang pansin: "Ang Mga Karaniwang Pagpapahintulot na ito ay naaangkop sa karaniwang profile; maaaring kailanganin ang mas malawak na pagpapaubaya para sa ilang profile, at ang mas malapit na pagpapaubaya ay maaaring posible para sa iba." Sa madaling salita, ang karaniwang pagpapaubaya ay isang makatwirang pag-asa para sa isang tipikal na cross-section na ginawa sa mahusay na pinapanatili na tooling. Ang mga hindi pangkaraniwang hugis, manipis na pader, malalim na guwang na seksyon o napakahabang haba ay maaaring itulak ang isang profile sa labas ng karaniwang banda. Madalas na posible ang mas mahigpit na pagpapaubaya, ngunit dapat silang sumang-ayon sa extruder bago putulin ang tool.
May papel din ang haluang metal at init ng ulo. Ang 6063-T5 ay isang malawakang ginagamit na extrusion alloy dahil mahusay itong dumadaloy sa die at hawak ang mga sukat nito pagkatapos ng paglamig at pagtanda. Kung hindi ka gaanong pamilyar sa haluang ito, ang gabay sa 6063-T5 aluminum extrusion properties naglalarawan ng mga karaniwang gamit at mga limitasyon sa disenyo.
Ang mga talahanayan sa ibaba ay lilitaw nang paulit-ulit sa mga ulat ng inspeksyon ng extrusion. Ang pagkilala sa kanila sa pamamagitan ng numero ay ginagawang mas simple ang pagsipi at pagtanggap:
| mesa | Kinokontrol ang Dimensyon | Karaniwang Paraan ng Pagpapatunay |
|---|---|---|
| mesa 11.2 | Mga sukat ng cross-sectional: mga sukat ng metal at espasyo, kapal ng dingding | Vernier caliper o micrometer sa tinukoy na mga cross-section |
| mesa 11.5 | Haba ng hiwa | Steel tape na sinusukat sa reference na temperatura |
| mesa 11.6 | Pagkatuwid | Taas ng arko sa isang nakasaad na haba ng sanggunian |
| mesa 11.7 | I-twist | Angular deviation sa pagitan ng dalawang dulo ng profile |
| mesas 11.8 and 11.9 | Flatness ng solid at guwang na mga profile | Feeler gauge gap sa pagitan ng profile at surface plate |
| mesa 11.10 | Kagaspangan sa ibabaw | Paghahambing sa mga pamantayan ng pagkamagaspang o profileometer |
| mesa 11.11 | Contour ng mga hubog na ibabaw | Template o optical comparator |
| mesa 11.12 | Squareness ng mga dulo ng hiwa | Engineer's square at feeler gauge |
| mesa 11.13 | Corner at fillet radii | radius gauge |
| mesa 11.14 | Angularidad | Angle gauge o protractor |
Ang "Mga sukat ng profile" ay maramihan para sa isang dahilan. Ang mga pagpapaubaya ay nalalapat nang hiwalay sa bawat dimensyon ng isang kumplikadong seksyon, kaya ang isang profile ay maaaring maging tolerance sa pangkalahatang lapad nito ngunit sa labas ng tolerance sa lalim ng uka nito. Kapag na-jam ang isang bahagi sa iyong assembly fixture, ang unang tanong ay halos palaging: aling dimensyon ang aktwal na naanod?
Ang mga mullions at transom sa dingding ng kurtina ay tumatakbo sa mahabang span, kung saan kahit isang maliit na busog ay makikita sa tapos na harapan. Ang pag-twist ay pare-parehong mahirap: ang isang baluktot na mullion ay nagpapahirap sa mga gasket na magkasya at naglo-load ng yunit ng salamin nang hindi pantay. Para sa mga pinto at bintana, ang angularity sa miter ay ang sukat na naghihiwalay sa isang malinis na sulok mula sa isang puwang na kailangang itago ng sealant. Kapag nag-order ka ng mga seksyon ng kurtina sa dingding, sumang-ayon sa mga halaga ng Talahanayan 11.2 para sa mga cross-section at tuwid ng Talahanayan 11.6 sa isang tiyak na haba ng sanggunian.
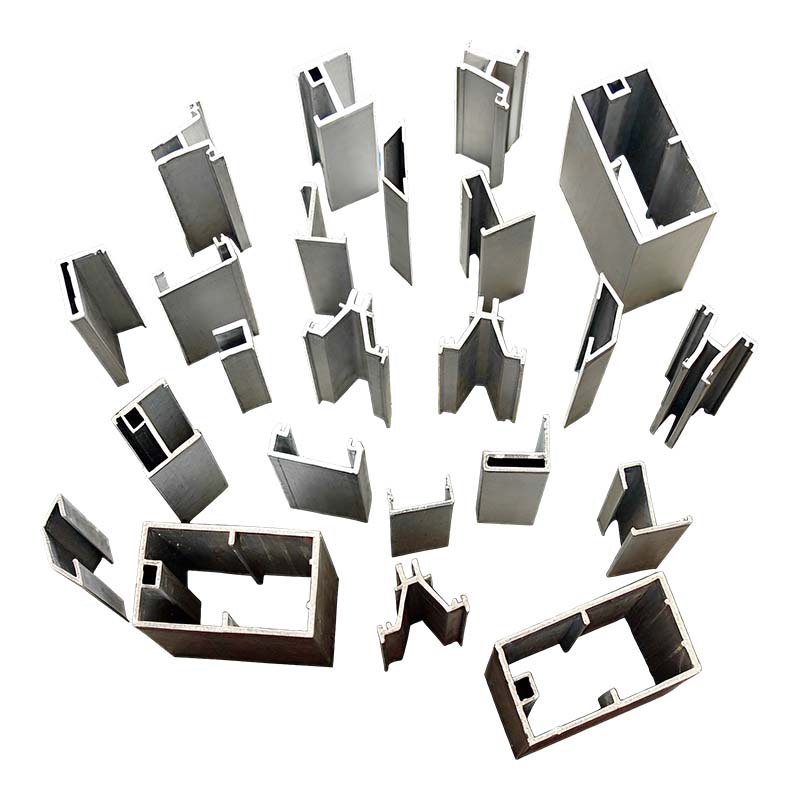 Mga Profile ng Aluminum Curtain Wall para sa Facade System Ang mga profile na ito ay angkop sa mga kurtina sa dingding na mullions, transom, at mga seksyon ng pinto/bintana. Ang kanilang dimensional consistency at straightness sa mga tinukoy na haba ay nakakatulong na maiwasan ang mga nakikitang busog at baluktot na mga miyembro sa mga natapos na facade. Tingnan ang Produkto →
Ang isang solar panel frame ay mukhang simple, ngunit ang frame profile ay dapat panatilihin ang nakalamina panel flat at ang sulok joints parisukat. Kinokontrol ng talahanayan 11.8 ang mga limitasyon sa flatness at Table 11.2 na mga sukat ng espasyo kung paano umuupo ang frame sa paligid ng panel. Kung ang profile twists, ang panel bows; kung ang mga sukat ng uka ay naaanod, ang nakalamina ay magkasya nang mahigpit o masyadong maluwag. Ang pagkakapare-pareho sa libu-libong magkakaparehong mga frame ay higit na mahalaga kaysa sa paghabol sa katumpakan sa bawat dimensyon, kaya naman bahagi ng normal na gawain ang papasok na inspeksyon at mga in-process na pagsusuri.
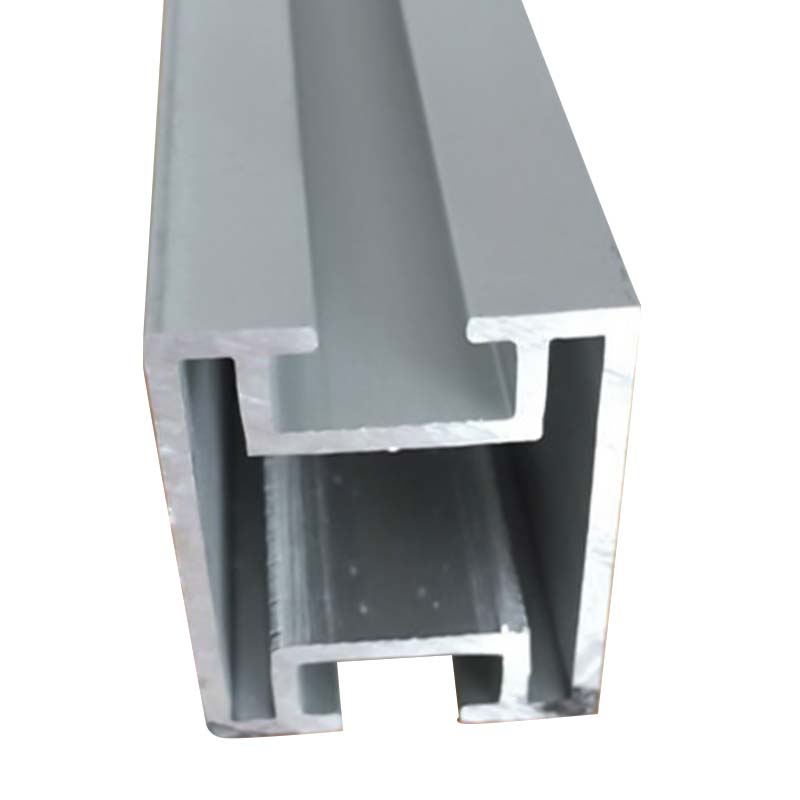 Mga Aluminum Solar Panel Frame para sa mga Photovoltaic Module Nag-aalok ang mga frame na ito ng magaan na lakas at paglaban sa kaagnasan para sa pangmatagalang paggamit sa labas. Sinusuportahan ng mahigpit na katumpakan ng dimensyon ang mga flat laminate at square corner, na pinapanatili ang pare-parehong pagpupulong sa libu-libong panel. Tingnan ang Produkto →
Ang mga pang-industriya na profile, lalo na ang mga crash box, mga tray ng baterya at mga motor housing, ay ibang mundo mula sa dekorasyong trim. Ang isang crash box ay idinisenyo upang buckle sa isang kinokontrol na paraan sa panahon ng isang epekto, at ang gawi na iyon ay depende sa kapal ng pader at cross-sectional geometry. Kung ang pader ay naaanod sa labas ng napagkasunduang banda, nagbabago ang pattern ng pagpapapangit. Para sa mga piyesa ng sasakyan na may rating sa kaligtasan, kadalasang tumutukoy ang mga mamimili ng mas makitid na banda sa mga kritikal na dimensyon at humihiling sa extruder para sa data ng kontrol sa proseso sa halip na tanggapin ang mga karaniwang halaga ng talahanayan nang mag-isa. Ang praktikal na bahagi ng pagdidisenyo at pagsisiyasat sa mga bahaging ito ay sakop sa aming gabay sa crash box aluminum profiles .
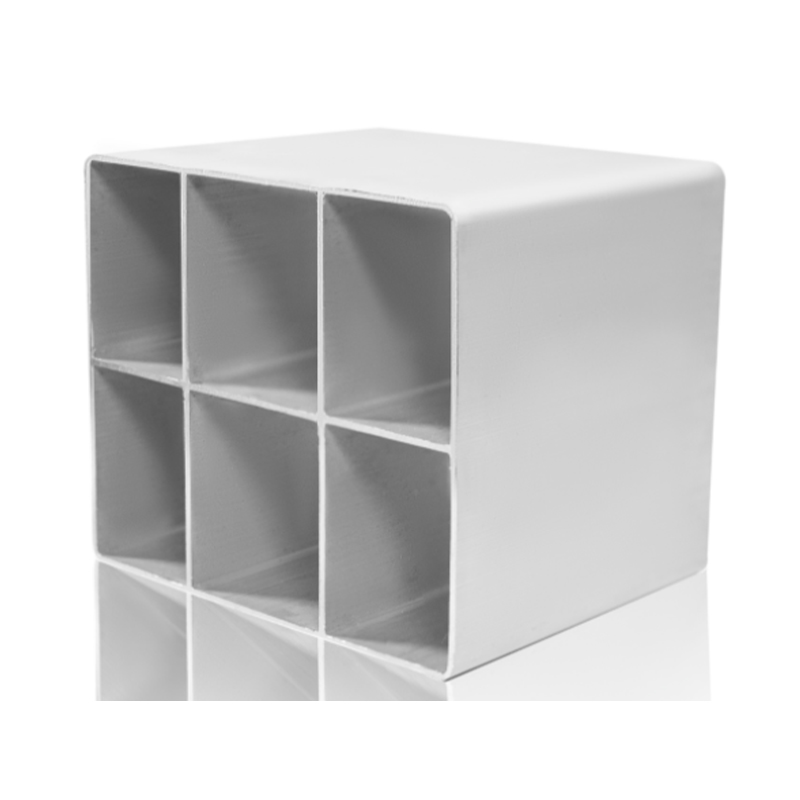 Automotive Crash Box Aluminum Profile para sa Pagsipsip ng Enerhiya Idinisenyo para sa kinokontrol na pagpapapangit sa panahon ng mga epekto, ang mga profile na ito ay umaasa sa tumpak na kapal ng pader at cross-section na geometry. Sinusuportahan nila ang kaligtasan ng sasakyan habang nagbibigay ng magaan na mga katangian ng pagsipsip ng enerhiya. Tingnan ang Produkto →
Ang halaga ng pagpapaubaya ay makabuluhan lamang kung ang paraan ng pagsukat ay maaaring kopyahin. Ipinapalagay ng mga talahanayan ng Aluminum Association na ang profile ay sinusukat sa 20°C, hindi naka-clamp at nakapatong sa isang reference na ibabaw. Lumalawak ang aluminyo ng humigit-kumulang 23 micrometers bawat metro bawat kelvin, kaya ang mahabang profile na sinusukat sa isang mainit na sahig ng pabrika sa tag-araw ay maaaring lumitaw ng isang bahagi ng isang milimetro na mas mahaba para sa mga kadahilanang hindi nauugnay sa proseso ng pag-extrusion.
Karaniwang iniuulat ang straightness bilang pinakamataas na taas ng agwat sa pagitan ng profile at isang tuwid na reference surface sa isang nakasaad na span. Ang twist ay sinusukat sa pamamagitan ng pag-clamping sa isang dulo ng profile at pagbabasa ng angular na pag-ikot sa kabilang dulo. Sinusuri ang flatness gamit ang feeler gauge sa pagitan ng flat surface ng profile at isang reference plate. Kasama sa bawat entry sa talahanayan ang mga kundisyon sa pagsukat at, kung saan nauugnay, ang span kung saan nalalapat ang halaga.
Dalawang praktikal na pag-iingat. Una, huwag i-clamp o pilitin ang isang profile na patagin bago sukatin ang tuwid, o ikaw ay magsusukat ng iyong kabit sa halip na ang pagpilit. Pangalawa, kung ang profile ay magiging anodized o powder coated, tandaan na ang coating ay nagdaragdag ng kapal at maaaring mabawasan ang isang masikip na sukat ng espasyo pagkatapos ng pagtatapos. Nalalapat ang mga karaniwang pagpapaubaya sa produkto ng gilingan, kaya magpasya nang maaga kung susuriin mo ang na-extruded o ang natapos na kondisyon.
Ang pinakamurang oras upang malutas ang isang problema sa pagpapaubaya ay bago maputol ang mamatay at magsimula ang produksyon. Itanong ang mga tanong na ito kapag humiling ka ng mga quote:
Sa aming pasilidad, tinatrato namin ang mga tanong na ito bilang simula ng isang pag-uusap, hindi isang pormalidad. Kung bibili ka man ng mga seksyon ng arkitektura, photovoltaic frame o mga piyesa ng sasakyan, ang layunin ay magkasundo sa parehong mga numero bago magsimula ang produksyon at i-verify ang mga ito gamit ang parehong mga pamamaraan pagkatapos ng paghahatid. Bilang isang tagagawa na sumasaklaw sa lahat ng tatlong bahagi ng produkto, nakikita namin araw-araw kung paano pinoprotektahan ng isang malinaw na tinukoy na kinakailangan sa pagpapaubaya ang bumibili at ang extruder.
Umiiral ang mga standard tolerance ng Aluminum Association upang ang mga mamimili at extruder ay nagsasalita ng parehong dimensional na wika. Gamitin ang mga ito bilang iyong baseline, tukuyin ang ilang dimensyon na talagang mahalaga para sa iyong produkto, at sumang-ayon sa paraan ng pagsukat sa iyong supplier. Ang isang profile na nakakatugon sa pamantayan sa papel ngunit ang mga jam sa iyong kabit ay malamang na tinukoy laban sa maling talahanayan, hindi kinakailangang magkamali. Magtanong ng mga tamang tanong, suriin ang mga tamang talahanayan, at ang pagpaparaya ay nagiging isa sa mga mas madaling bahagi ng pamamahala ng isang extrusion project.
 +86-19156366875
 1016, Baocheng Road, Economic and Technological Development Zone, Xuancheng City, Anhui Province, China
Copyright © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan
Mga Tagagawa ng Aluminum Profile


